


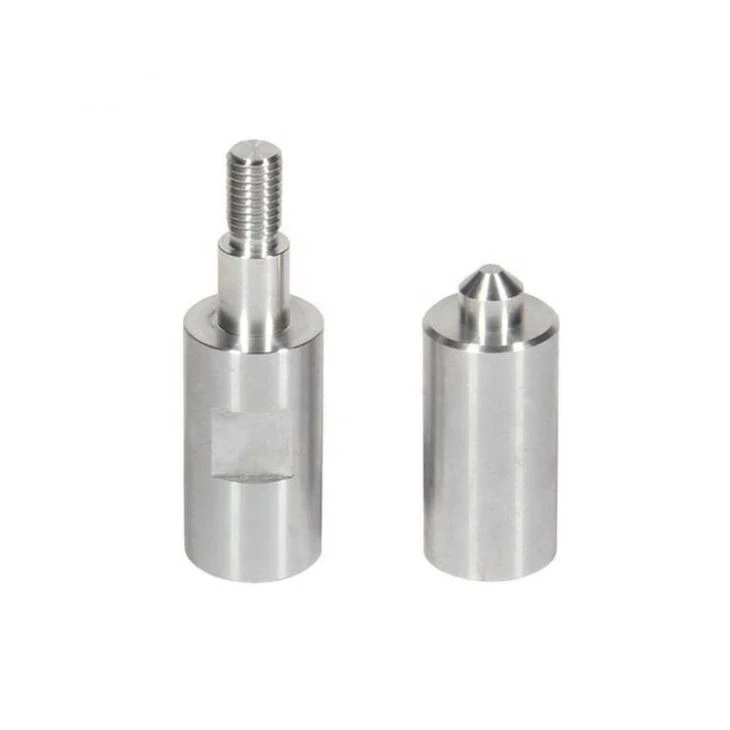

OEM אב טיפוס Cnc עיבוד מתכת אלומיניום כריכה אחורית למחשב
מפרט: מותאם אישית על פי הדרישות של רישומים ודוגמאות
מבוא: מפעל לעיבוד אביזרי חומרה מקצועי
תיאור
פרמטרים טכניים
תיאור מוצר
| דו"ח חומר ובדיקה | ||
| מַתֶכֶת | אֲלוּמִינְיוּם | אלומיניום 2024 אלומיניום 5052 אלומיניום 6061-T6 |
| אלומיניום 6063 אלומיניום 7075 אלומיניום MIC 6 | ||
| נירוסטה פלדה | SUS303, SUS304, SS316, SS316L | |
| UNS S32304 UNS S32003 UNS S31803 UNS S32205 | ||
| UNS S32760 UNS S32750 UNS S32550 UNS S32707 UNS S33207 | ||
| פְּלָדָה | 12L14 4140 1018 1045 12L14 4130 4142, פלדת כלים O1, | |
| פלדת כלים D2, A36 1008, Alloy42 | ||
| טִיטָן | כיתות א'-ד 'כיתה ה' | |
| פליז | 260, C360,H59,H60,H62,H63,H65,H68,H70 | |
| נְחוֹשֶׁת | ||
| ברונזה זרחן | ||
| בְּרוֹנזָה | C932 | |
| סיבי פחמן | ||
| PTFE | פוליטראפלואורו-אתילן (PTFE) | |
| פלסטיק | אצטל | (פוליוקסימתילן (POM)) [דלרין] |
| לְהָצִיץ | פוליקרבונט | |
| קלקר | פוליאתר אתון קטון | |
| ניילון | ||
| שרירי בטן | ||
| PVC | ||
| אַקרִילִי | ||
| פיברגלס גרוליט G-10 | ||
| סיים תוצאה | |
| כמכונה | הקצה החד והקווים יוסרו |
| פיצוץ חרוז | משטח החלק נותר עם מראה חלק ומט |
| אנודייז | סוג II יוצר גימור עמיד בפני קורוזיה. ניתן לחלוד חלקים בצבעים שונים - ברור, שחור, אדום וזהב הם הנפוצים ביותר - ולרוב הם קשורים לאלומיניום. |
| סוג III עבה יותר ויוצר שכבה עמידה בפני שחיקה בנוסף לעמידות הקורוזיה נראה עם סוג II. | |
| ציפוי אבקה | זהו תהליך בו מרססים צבע אבקתי על חלק שנאפה לאחר מכן בתנור. זה יוצר שכבה חזקה, שחיקה ועמידה בפני קורוזיה ועמידה יותר מהסטנדרט שיטות ציור. ניתן להשיג מגוון רחב של צבעים ליצירת האסתטיקה הרצויה. |
| מותאם אישית | Cotact אותנו באמצעות דואר אלקטרוני, סקייפ, whatsapp. אנו בוחנים את עבודת הגמר עבורך. |
| אחרים | |
| סוֹבלָנוּת | + / - 0.005 מ"מ |
| זמן עופרת | 1-2 שבועות לדגימות, 3-4 שבועות לייצור המוני |
| ציור מקובל | סוליד עובד, פרו / מהנדס, AutoCAD (DXF, DWG), PDF |
| תנאי תשלום | אבטחת סחר, TT / Paypal / WestUnion |


החברה שלנו


אריזה
1, אריזת קרטון
2, קופסת עץ
3, שקית ניילון
4, כמו הדרישות שלך

טל:+8618666663894
פַקס:+86-917-3387002
הָמוֹן:+86-755-23699351
אימייל:crush@pride-cnc.com
לְהוֹסִיף:בלוק D, פארק המדע דיאנליאן, רחוב מתיאן, מחוז גואנגמינג, שנזן 518106, סין
חדשות אחרונות
חלקי סגסוגת יציקת אלומיניום-סיליקון מועדים לקורוזיה בסבך לח, במיוחד בעונה הגשומה, ולכן יש לטפל במשטח החלקים המעובדים. התהליך שנבחר הוא בעיקר חמצון כימי חסר צבע. עובי סרט ההמרה הוא בדרך כלל 053.0, שיש לו עמידות בפני קורוזיה ואפקט דקורטיבי מסוים. מכיוון שבחלקים יש משטחים לא מעובדים, קיים עדיין סולם תחמוצת, מרק, כתמים וכו 'המיוצרים במהלך הליהוק, והמשטחים המעובדים מכנית במצב טוב. קשה להבטיח איכות משטח אחידה לאחר שומנים וקורוזיה של המשטח. עבור סגסוגות אלומיניום יצוק, ובמיוחד חלקי סגסוגת אלומיניום יצוקה עם תוכן גבוה של סיליקון ונחושת, אם כי תוספת סיליקון ונחושת משפרת מאוד את חוזק סגסוגת האלומיניום, אך היא גם מקשה על תהליך הגמר. לא ניתן לחשמל ישירות בסגסוגות אלומיניום יצוק מסוימות או עבור מוצרים אנודייזיים כגון נחושת גבוהה וסגסוגת אלומיניום יצוקה גבוהה המכילה 20% 25% נחושת ו -7% סיליקון 12%, יש צורך בטיפול מקדים מיוחד לפני התחשמלות או אנודיזציה כדי להבטיח מוצר איכות. חלקי הקופסא והמסגרת עשויים ברובם מסגסוגת אלומיניום נחושת המכילה סיליקון לאחר עיבוד שבבי. על פי דרישות האיכות הטכניות, יש להגן ולסיים את המשטח ולשכבת את שכבת השטח. בדיקת התהליך מוכיחה כי תוצרי התהליכים הכימיים הצבעוניים הבאים להיווצרות סרטים כימיים חסרי צבע הם באיכות טובה ויעילות ייצור גבוהה היא שיטת תהליך מתאימה יותר.
1 זרימת תהליך טיפול בחמצון כימי זרימת תהליך הטיפול בחמצון כימי של חלקי סגסוגת אלומיניום יצוק היא כדלקמן:
(1) קבלה לפני טיפול פנים
(2) יריית ריצוף;
(3) טיפול בהפעלה;
(4) שטיפה במים קרים זורמים;
(5) היווצרות סרטים כימיים חסרי צבע
(6) שטיפה במים זורמים:
(7) מכה יבשה;
(8) בדוק את מאגר ההכנסות.
2 ניתוח תהליכים עיקרי
2.1 טיפול חיזוק טיהור ניקוי ריפוי חיזוק טיהור ניקוי ריפוי הוא הכנה לטיפול מקדים להיווצרות הסרטים הכימיים של חלקים, והיא גם ממלאת תפקיד בחיזוק פני השטח. ריצוף יריות משתמש בדרך כלל בכדורי זכוכית שתפקידם לא רק להסיר את סולם ה תחמוצות והכתמים על פני החלקים, אלא גם ליצור משטחים זעירים וחצי עיגוליים עם ברק מתכתי לאחר ריסוס כדורי הזכוכית על פני החלקים. בנוסף, מכיוון שמריחת יריות מייצרת לחץ דחוס על פני החלק, חיי העייפות של המשטח מוגברים, הרגישות של החלק לשחיקה בלחץ ועוצמת השטח של החלק מוגברת. יש לסנן את האוויר הדחוס בקוטר גלולה זכוכית 150250 ולהיטהר באמצעות מפריד מים-שמן. הלחץ שלו נשלט בסביבות 4.9105. זווית הריסוס היא 6070. המרחק בין הזרבובית לחומר העבודה הוא 250350. יש לרסס אותו באופן שווה ורצף כדי להימנע מהשהייה באזורים מקומיים במשך זמן רב. זהו פגם כמו התחממות יתר או עיוות של פני החלק. ניתן למחזר את כדורי הזכוכית פעמים רבות, אך יש להסיר את האבקה הכתושה לפני השימוש בכדי להבטיח את טיב הטיהור והתחזקות הצילומים.
2.2 טיפול בהפעלה על מנת לשמור על השכבה המחוזקת על פני חלקי אלומיניום יצוק, הדבר מסייע להתקדמות חלקה של חמצון כימי ויצירת סרטים. יש צורך להפעיל את החלקים לאחר טיהור מנקה ניקוי וחיזוק הטיפול. פתרון לטיפול בהפעלה ופרמטרים לתהליך:
(1) 330% 50% (אחוז נפח) טמפרטורה: טמפרטורת החדר:% 5% (אחוז נפח), טבילה אורך: 15.
(2) 3300 / טמפרטורה וטמפרטורת החדר; 100 / זמן טבילה: 510. הוספה יכולה להפעיל באופן יעיל את פני השטח של אלומיניום יצוק גבוהה סיליקון היא ההכנה לטיפול מקדם להיווצרות סרט מימן כימי חסר צבע.
2.3 טיפול בחמצון כימי את חלקי האלומיניום הגבוהים העשוי מסיליקון שחוזקו על ידי ריצוף וטיפול בהפעלה יש להכניס לפתרון הטיפול הכימי בחמצון. התגובה להיווצרות סרטי החמצון הכימי מתבצעת בדרך כלל בתנאי טמפרטורת חנק, וזמן הטיפול משתנה עם פתרונות שונים. בתמיסה לטיפול בחמצון כימי, פני השטח של סגסוגת האלומיניום היציקה יכולים ליצור במהירות סרט אוקסיד אחיד, שקוף וחסר צבע, העומד במלואו בדרישות האיכות הטכניות של המוצר. הטיפול בחמצון כימי חסר צבע יכול בדרך כלל לבחור באחת משיטות התהליך הבאות.
(1) 227335 / 3350.50.8 / ערך 3.50.2 35 בטמפרטורת החדר
(2) 227041.0 / (כיתה) 0.250.5 / סוכן פעיל שטח פנים יוני ערך מתאים 2.735 טמפרטורה 20403090 דיכרומט נתרן, חומצה כרומית, אשלגן דיכרומט הם החמצנים בתמיסת החמצון הכימית והם המרכיבים העיקריים המקדמים היווצרות של סרט תחמוצת. יון הפלואוריד בחומצה הידרפלואורית או נתרן פלואוריד פועל כהפעלה בתמיסה. זה עובד יחד עם יוני דיכרומט כדי לייצר סרט תחמוצת צפוף, אך יש לשלוט בתכלית ויחסם. יש לשלוט בערך תמיסת החמצון הכימית בטווח שצוין.
תגיות פופולריות: Oem אב טיפוס cnc עיבוד מתכת אלומיניום כריכה אחורית למחשב, סין, יצרנים, ספקים, מפעל, סיטונאי, מותאם אישית, תוצרת סין
זוג
לאהבא
לאשלח החקירה


